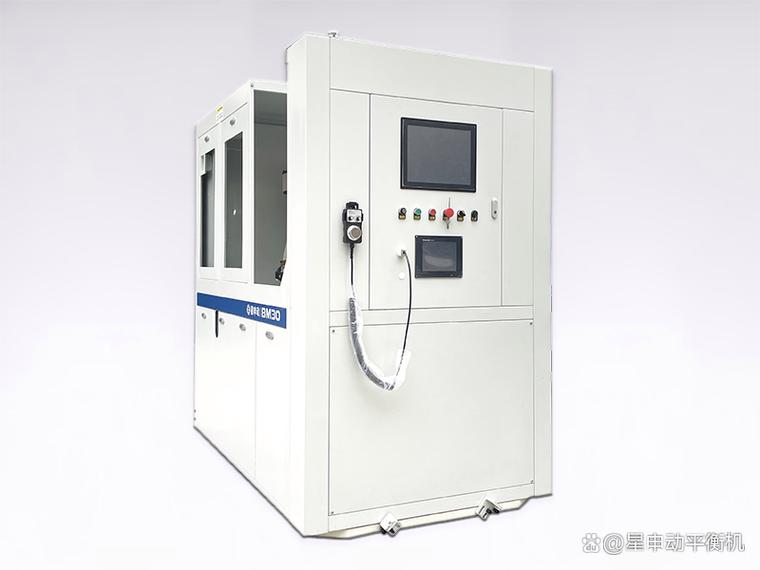
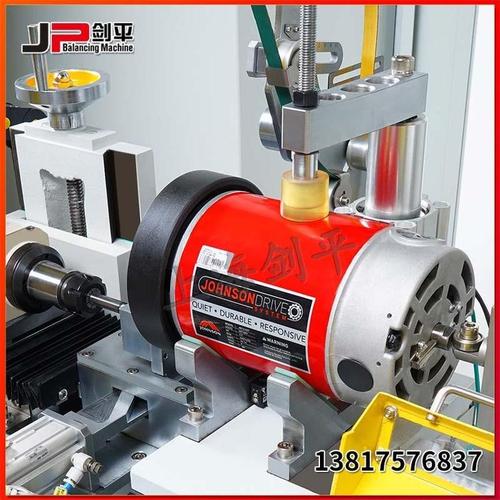
高速气浮主轴动平衡机在汽车涡轮增压器转子动平衡检测中的应用

引言
随着汽车工业对发动机性能与排放要求的不断提升,涡轮增压技术已成为现代内燃机的标配。涡轮增压器转子作为核心旋转部件,其工作转速可高达每分钟20万转以上。在如此极端的转速下,微小的不平衡量也会产生巨大的离心力,导致轴承磨损、噪音、振动甚至转子失效。因此,转子动平衡检测是涡轮增压器制造与维修过程中不可或缺的关键环节。传统的动平衡设备受限于机械轴承的摩擦与磨损,难以满足超高转速下的高精度测量需求。在此背景下,高速气浮主轴动平衡机——一种采用气浮动平衡检测技术的专用设备,成为解决涡轮增压器转子动平衡难题的理想方案。
一、汽车涡轮增压器转子的动平衡挑战
涡轮增压器转子由涡轮叶轮、压气机叶轮和中间轴组成,结构细长、质量分布复杂是不平衡的先天来源。其工作转速通常在10万~25万rpm之间,不平衡引起的离心力与转速的平方成正比。例如,在20万rpm时,1g的不平衡量可产生数十倍于自重的离心力,直接威胁浮动轴承的寿命和增压器的效率。
因此,转子必须经过精确的动平衡校正,通常要求剩余不平衡量达到G1.0甚至G0.4的平衡精度等级(ISO 1940-1)。这要求动平衡机不仅要在高速下稳定运行,还要具备极高的测量灵敏度与重复性。
二、气浮主轴技术与气浮动平衡检测的原理
传统的动平衡机主轴采用滚动轴承或油膜轴承,在高转速下摩擦发热、磨损加剧,限制了许多车型增压器转子的测试上限。气浮主轴动平衡机利用压缩空气在主轴与轴承之间形成气膜,使主轴在无机械接触状态下悬浮旋转。其核心优势如下:
- 超高转速能力:气浮轴承的摩擦系数极低,可轻松实现10万~30万rpm的稳定旋转,完全覆盖涡轮增压器转子的工作转速范围。
- 高回转精度:气膜具有均化误差的作用,主轴回转精度可达0.1微米级,保证不平衡量测量的准确性。
- 低振动与低噪音:无接触支撑避免了机械轴承的振动干扰,提高了信噪比,使微小不平衡信号也能被准确提取。
- 长寿命与低维护:无磨损部件,适合长时间在线检测,降低维护成本。
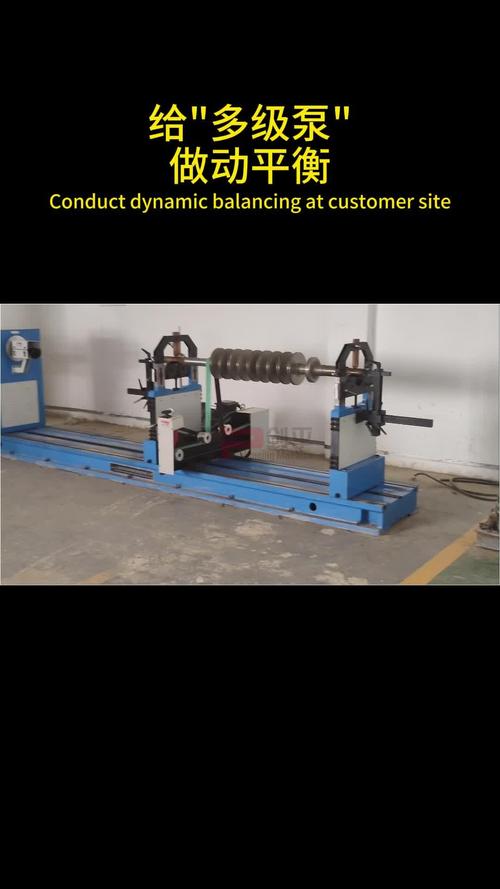
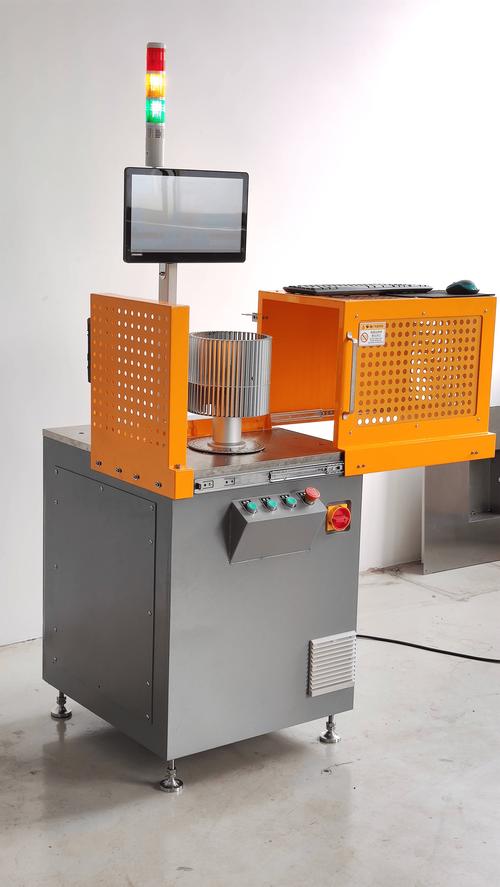
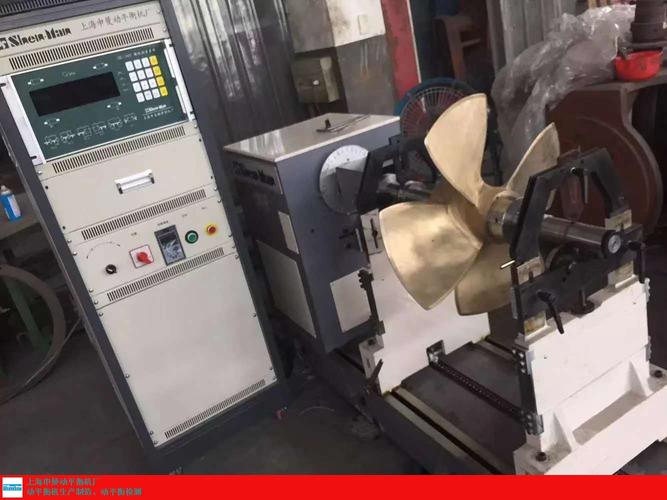
气浮动平衡检测设备正是在气浮主轴基础上集成了高灵敏度振动传感器、相位基准和信号分析系统。当转子在气浮主轴上高速旋转时,不平衡质量产生的离心力引起主轴 micro 振动,传感器拾取该振动信号,经由跟踪滤波与FFT分析,计算出不平衡量的大小与相位,最终指导去重(如钻孔、铣削)或配重(如加垫片)操作。
三、高速专用动平衡机的关键技术特点
针对涡轮增压器转子,高速专用动平衡机通常具备以下技术特征:
- 气浮主轴系统:高刚度、高阻尼气浮轴承,径向与轴向承载能力兼顾;主轴电机采用高频变频驱动,实现无级调速与稳定高速运行。
- 高灵敏度振动测量:采用压电式加速度计或非接触式电涡流传感器,结合锁相环技术,精确提取与转速同频的振动分量。
- 自动定位与相位跟踪:采用光电传感器或编码器获取相位基准,确保不平衡量角度定位准确。
- 去重校正单元:可选配自动钻孔或铣削装置,在测量完成后自动去除不平衡质量,实现全自动动平衡。
- 安全防护与冷却:由于转子在超高转速下运行,需配备 robust 的防护罩与强制冷却系统,以防止转子过热或意外飞脱。
- 软件与数据分析:具备平衡精度评定、转子档案管理、SPC统计等功能,满足智能制造与质量追溯需求。
四、应用流程与检测标准
在实际生产中,使用高速气浮主轴动平衡机检测涡轮增压器转子一般遵循以下流程:
- 转子装夹:将转子放置于气浮主轴的两个支承位置上,轴向定位,确保传感器安装到位。
- 预平衡与参数设置:在低速下测量初始不平衡量,确定转子的几何参数(如校正平面间距、支承距离)。
- 高速测试:将主轴升至设定平衡转速(如10万~20万rpm),系统自动采集振动信号并解算出两个校正平面上的不平衡矢量。
- 去重校正:根据测量结果,在指定角度位置进行去重(钻孔或铣削)或配重。
- 复测验证:再次进行高速测量,确认剩余不平衡量满足精度要求(例如G1.0@20万rpm)。
- 合格判定与记录:系统自动保存测试数据,生成检测报告,支持一维/二维码追溯。
相关标准主要参照 ISO 21940-11(机械振动-转子平衡)和 ISO 1940-1,以及各增压器制造商的企业标准。
五、结论与展望
汽车涡轮增压器转子动平衡直接关系到增压器寿命、油耗与排放。气浮主轴动平衡机通过气浮动平衡检测技术和高速专用设计,克服了传统设备的转速瓶颈与精度限制,成为高精度、高效率动平衡检测的核心装备。随着电动增压器及更高转速 microns 级转子的出现,气浮主轴动平衡机将向更高转速(40万rpm以上)、更高精度(G0.4)、智能化与网络化方向发展。在智能制造大背景下,这类高速专用动平衡机必将成为汽车核心零部件制造中不可或缺的质量控制节点。
最新产品